Quando una lamiera sottile deve risultare pulita, senza spruzzi e con un cordone preciso, la scelta del procedimento conta più della semplice potenza della saldatrice. La saldatura TIG risponde proprio a questa esigenza, ma richiede mano ferma, superfici ben preparate e parametri coerenti con il metallo. Qui trovi come funziona, quale attrezzatura serve, come scegliere corrente e gas, dove conviene usarla e quali errori compromettono subito il risultato.
Precisione, pulizia e controllo sono i punti forti del processo TIG
- Elettrodo non consumabile in tungsteno e gas inerte proteggono il bagno di fusione.
- La corrente continua è indicata per acciaio e inox, mentre l’alternata è la scelta tipica per l’alluminio.
- Il materiale d’apporto è separato dall’elettrodo e può anche essere escluso per una saldatura autogena.
- Il procedimento offre cordoni molto puliti, ma è più lento e difficile da imparare rispetto a MIG/MAG.
- La qualità dipende soprattutto da pulizia, portata del gas, distanza dell’arco e stabilità della mano.
Come funziona il processo TIG
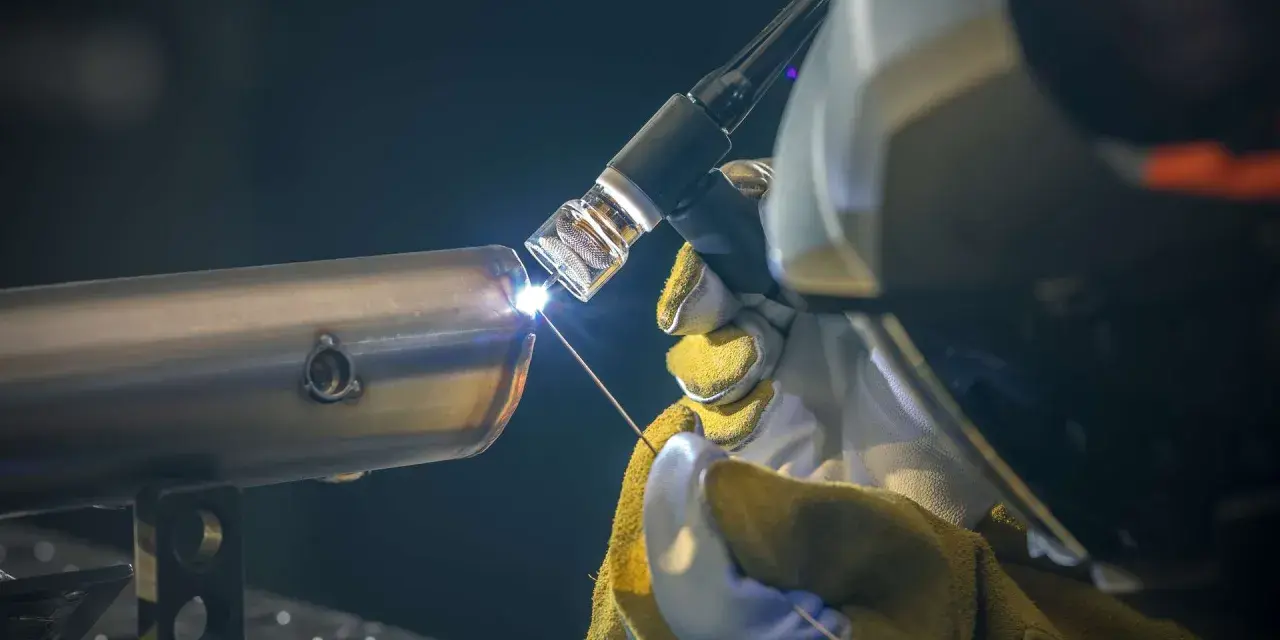
Il calore nasce da un arco elettrico tra il pezzo e un elettrodo di tungsteno non fusibile. L’elettrodo non diventa il materiale della giunzione: serve a mantenere l’arco, mentre il metallo base fonde localmente e forma il bagno di saldatura.
Dalla torcia esce un gas inerte, di solito argon puro, che isola il bagno dall’ossigeno e dall’azoto presenti nell’aria. Senza questa protezione il cordone può ossidarsi, diventare poroso o perdere resistenza. La bacchetta d’apporto, quando serve, viene aggiunta manualmente e separatamente.
L’attrezzatura indispensabile
- Generatore TIG con regolazione della corrente e, preferibilmente, innesco HF.
- Torcia con elettrodo, pinza porta-tungsteno, ugello ceramico e diffusore gas.
- Bombola di argon, riduttore di pressione e flussometro.
- Cavo di massa con morsetto ben collegato al pezzo.
- Elettrodi di tungsteno e bacchette compatibili con il materiale.
- Maschera autoscurante, guanti, abbigliamento ignifugo e aspirazione adeguata.
L’innesco HF è particolarmente utile perché accende l’arco senza toccare il pezzo con il tungsteno. Io lo considero quasi indispensabile sui lavori estetici: una contaminazione dell’elettrodo può obbligare a fermarsi, riaffilarlo e ripartire da zero.
Quali metalli si possono saldare e con quale corrente
Il TIG lavora bene su acciaio al carbonio, acciaio inox, alluminio, rame, ottone, titanio e molte leghe di nichel. Non significa però che basti cambiare la bacchetta. Ogni materiale richiede polarità, preparazione e controllo termico adeguati.
| Materiale | Corrente più comune | Indicazione pratica |
|---|---|---|
| Acciaio al carbonio | DCEN | Buona penetrazione e arco stabile con elettrodo appuntito. |
| Acciaio inox | DCEN | Serve limitare l’apporto termico per evitare deformazioni e colorazioni eccessive. |
| Alluminio | AC | L’alternata aiuta a rimuovere lo strato superficiale di ossido. |
| Rame | DCEN | Richiede spesso più corrente perché conduce rapidamente il calore. |
| Titanio | DCEN | Necessita di protezione gassosa molto accurata anche dopo il passaggio della torcia. |
Con l’acciaio e l’inox si usa normalmente la corrente continua con elettrodo negativo. Sull’alluminio, invece, la corrente alternata rompe in parte la pellicola di ossido, che fonde a una temperatura molto più alta del metallo sottostante.
Per iniziare, una regola orientativa è considerare circa 30-40 ampere per millimetro di spessore sull’acciaio, poi correggere il valore in base al giunto, alla posizione e alla capacità della macchina. Non è una formula rigida: un bordo libero dissipa meno calore di un giunto massiccio e richiede quindi più attenzione.
Come preparare pezzo, tungsteno e parametri
La preparazione fa spesso più differenza della saldatrice. Sgrassa i pezzi con un prodotto adatto, rimuovi ossidi e vernice e usa una spazzola dedicata al materiale. Per l’alluminio impiego una spazzola in acciaio inox riservata solo a quel metallo, perché residui di ferro possono contaminare la giunzione.
Impostazioni di partenza per acciaio e inox
| Spessore indicativo | Corrente iniziale | Tungsteno | Argon |
|---|---|---|---|
| 0,8-1 mm | 25-50 A | 1,0-1,6 mm | 5-7 l/min |
| 1,5-2 mm | 50-100 A | 1,6-2,4 mm | 6-8 l/min |
| 3 mm | 100-150 A | 2,4 mm | 7-10 l/min |
Questi valori sono soltanto un punto di partenza per giunti semplici in piano. Troppo gas non significa più protezione: una portata eccessiva può creare turbolenze e trascinare aria nel bagno. Anche correnti d’aria, ugello troppo piccolo e distanza eccessiva dal pezzo disturbano la schermatura.
Per la maggior parte dei lavori in DC è pratico un tungsteno ceriato o lantanato da 1,6 o 2,4 mm. La punta va affilata longitudinalmente, non trasversalmente, con una lunghezza indicativa pari a circa due o due volte e mezzo il diametro dell’elettrodo. Se il tungsteno tocca il bagno, interrompo la saldatura e lo riaffilo: continuare significa trascinare impurità nel cordone.
La tecnica manuale che fa la differenza
La torcia deve avanzare con movimenti regolari, mantenendo l’elettrodo a circa 1-2 mm dal pezzo. Un arco lungo allarga il bagno e riduce la protezione; uno troppo corto aumenta il rischio di contatto. Un’inclinazione di circa 10-15 gradi rispetto alla superficie aiuta a spingere il gas nella direzione di avanzamento.
La bacchetta d’apporto va tenuta bassa e introdotta nel bordo anteriore del bagno, con piccoli avanzamenti ritmici. Non conviene agitarla continuamente: un’alimentazione regolare produce un cordone più uniforme e limita l’ossidazione del materiale caldo.
Leggi anche: Rimuovere la Ruggine dal Cromo - Metodi Sicuri ed Efficaci
Procedura semplice per un giunto pulito
- Allinea i pezzi e realizza alcuni punti di fissaggio per evitare che si aprano durante il riscaldamento.
- Pulisci il materiale e controlla che il morsetto di massa abbia un contatto metallico stabile.
- Regola polarità, corrente, pre-gas e post-gas seguendo il materiale e le indicazioni della macchina.
- Innesca l’arco senza toccare il pezzo e forma un piccolo bagno controllato.
- Avanza lentamente mantenendo costanti distanza, angolo e velocità.
- Riduci la corrente alla fine del cordone e lascia attivo il gas per proteggere tungsteno e giunzione.
La velocità è un equilibrio delicato. Se avanzo troppo lentamente, il pezzo si surriscalda e il cordone diventa largo; se accelero troppo, la penetrazione diminuisce. Sulle lamiere sottili preferisco procedere con passate brevi e pause ragionate, invece di cercare di chiudere tutto in un’unica corsa.
TIG, MIG/MAG o elettrodo quale scegliere
Il TIG non è automaticamente il procedimento migliore. Offre il massimo controllo, ma deposita poco materiale e richiede di usare entrambe le mani quando si aggiunge la bacchetta. Per carpenteria pesante o lunghi cordoni, la velocità di MIG/MAG o dell’elettrodo rivestito può essere più importante della finitura.
| Procedimento | Punti forti | Limiti principali | Impiego tipico |
|---|---|---|---|
| TIG | Precisione, pulizia, controllo del bagno | Lento e più difficile da imparare | Inox, alluminio, tubi, lamiere sottili e giunti a vista |
| MIG/MAG | Rapidità e buona produttività | Più spruzzi e meno controllo sui piccoli dettagli | Carpenteria, telai e spessori medi |
| Elettrodo MMA | Attrezzatura semplice e uso anche all’aperto | Scoria, maggiore difficoltà sui piccoli spessori | Riparazioni, strutture e lavori in condizioni meno protette |
La mia scelta è semplice: uso il TIG quando la qualità del bordo e l’aspetto del cordone contano davvero. Se devo unire molti centimetri di acciaio spesso, preferisco un processo più produttivo e riservo il TIG alla radice o alle parti visibili.
Errori comuni e sicurezza in officina
Il difetto più frequente è la contaminazione del tungsteno. Basta sfiorare il bagno, usare una punta sporca o avvicinare troppo la bacchetta per rendere l’arco instabile. Anche una massa fissata su vernice o ruggine provoca un comportamento irregolare che spesso viene attribuito, erroneamente, alla saldatrice.
- Gas insufficiente: il cordone si scurisce e può diventare poroso.
- Gas eccessivo: la turbolenza aspira aria nella zona protetta.
- Arco troppo lungo: aumenta la larghezza del bagno e riduce il controllo.
- Materiale sporco: genera inclusioni, porosità e instabilità.
- Corrente troppo alta: brucia i bordi e deforma la lamiera.
- Raffreddamento forzato: può creare tensioni e deformazioni indesiderate.
La protezione personale non è un dettaglio. L’arco TIG emette radiazioni UV intense, mentre fumi e gas possono diventare pericolosi in ambienti chiusi. Uso sempre maschera autoscurante, guanti, maniche ignifughe e aspirazione localizzata, senza saldare vicino a materiali infiammabili.
Bombola e riduttore vanno fissati correttamente e controllati prima dell’uso. Non si saldano contenitori che abbiano contenuto sostanze infiammabili e non si lavora su superfici zincate o verniciate senza rimuovere il rivestimento e predisporre una ventilazione adeguata.
La scelta giusta parte dal tipo di giunto
Per iniziare con buone probabilità di successo sceglierei una saldatrice TIG DC per acciaio e inox, con regolazione della rampa, pre-gas e post-gas. Se prevedi di lavorare spesso l’alluminio, serve invece un modello TIG AC/DC, preferibilmente con controllo del bilanciamento dell’onda alternata.
Il risultato non dipende soltanto dall’amperaggio massimo dichiarato. Contano la stabilità dell’arco ai bassi amperaggi, la qualità dell’innesco, la disponibilità dei ricambi e la possibilità di regolare il comando a distanza. Una macchina meno potente ma stabile è spesso più utile di un modello economico con numeri impressionanti sulla targhetta.
La regola che seguo è questa: pulisci bene, imposta valori prudenti, prova su uno sfrido dello stesso materiale e modifica un parametro alla volta. Nel TIG la pazienza non rallenta il lavoro, è ciò che permette di ottenere una giunzione precisa, resistente e davvero controllata.